Производство металлоконструкций и основные этапы металлообработки
1 минута чтение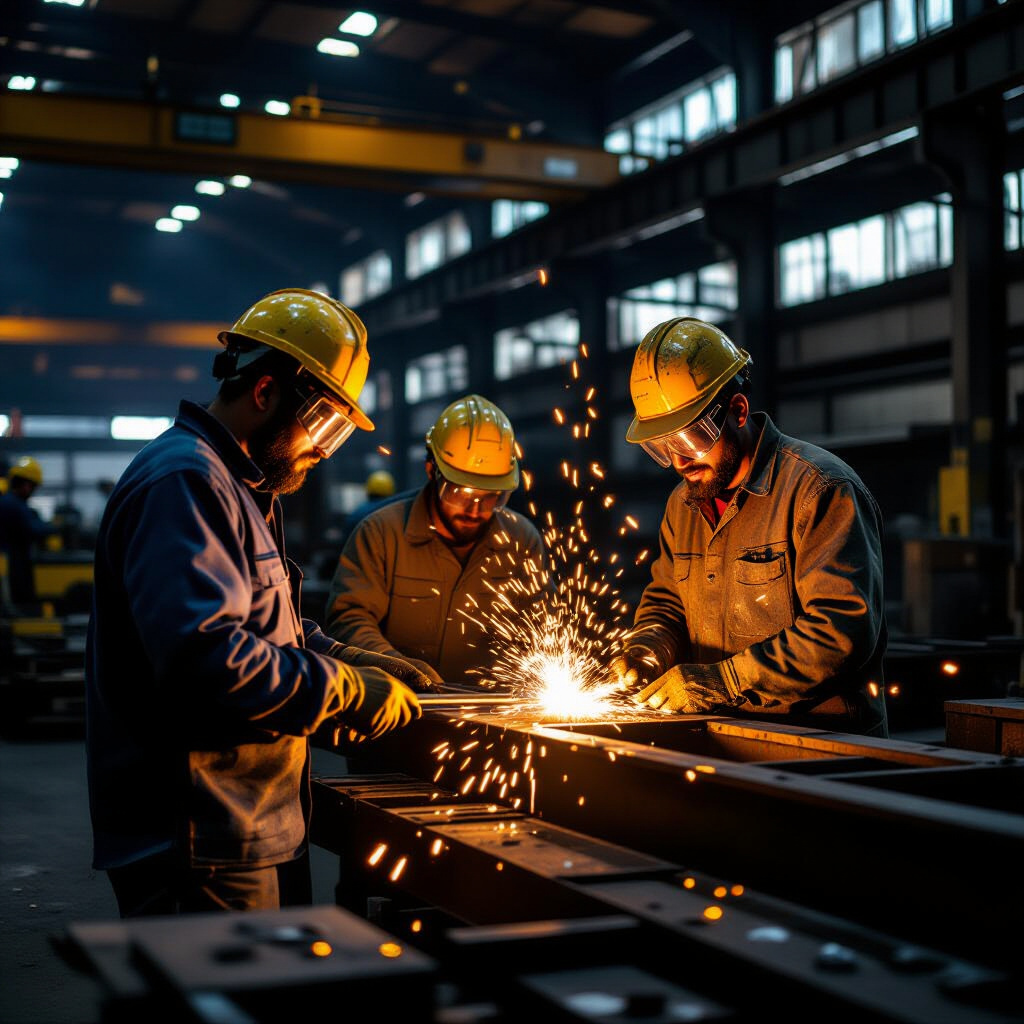
Проектирование и подготовка металла
Производство металлоконструкции начинается с определения её назначения, формы, размеров и расчётных нагрузок. Эти параметры влияют на сечение элементов, типы соединений и требования к материалу. Конструкторская документация сопровождает изделие на всех этапах: по ней готовят заготовки, собирают узлы и проверяют результат. Для лестниц особенно важны точные расчёты: Изготовление лестниц из металла требует учёта геометрии, нагрузок и условий эксплуатации.
Чертежи, спецификации и допуски
Комплект документации включает чертежи деталей и сборок, спецификацию материалов, обозначения сварных швов и требования к обработке поверхностей. Допуски задают допустимое отклонение размеров и взаимного положения элементов. Для сварных соединений указывают тип шва, его расположение и подготовку кромок. Неполные или противоречивые данные могут привести к несовпадению деталей при сборке.
Выбор металлопроката и подготовка заготовок
Марку стали выбирают с учётом нагрузок, температуры и условий эксплуатации. Например, для толщины до 16 мм минимальный предел текучести стали S235 составляет 235 МПа, а S355 — 355 МПа; конкретные свойства зависят от стандарта поставки и состояния материала. Учитывают также форму проката — лист, трубу, уголок, швеллер или двутавр — и толщину стенки. Перед обработкой металл проверяют по маркировке и сопроводительным документам, затем очищают, размечают и раскраивают на заготовки.
Основные операции металлообработки
Резка, гибка и формовка деталей
Механическая резка, например пиление, отделяет материал режущим инструментом и обычно не создаёт термической зоны. Лазерная резка формирует узкий контур с малой шириной реза, а плазменная подходит для разделения электропроводных металлов, в том числе более толстых листов; её кромка может требовать дополнительной обработки. Выбор метода зависит от материала, толщины и требований к точности.
Гибка изменяет форму заготовки без её разделения. Её выполняют на прессах или вальцах, а для получения сложных контуров применяют штамповку и прокатку. Радиус изгиба и свойства металла ограничивают допустимую деформацию: слишком малый радиус может вызвать трещины, а после снятия нагрузки возникает упругое распрямление, которое учитывают при настройке оборудования.
Механическая обработка и сварка
Токарная обработка, фрезерование и сверление применяются для получения заданных размеров, отверстий и посадочных поверхностей. После резки удаляют заусенцы и наплывы, после сварки при необходимости выравнивают поверхности и обрабатывают монтажные отверстия. Сварку выбирают с учётом марки и толщины металла, положения шва и доступа к соединению. Используют, например, ручную дуговую сварку, процесс MAG с защитным газом или TIG для точного управления дугой. Подготовка кромок и параметры шва определяются чертежом и технологией; перегрев способен вызвать деформацию и изменение свойств прилегающего металла.
Сборка и защита металлоконструкций
Сборка узлов и контроль геометрии
Детали закрепляют в кондукторах или сборочных приспособлениях, выставляют по базовым поверхностям и временно фиксируют прихватками. До окончательной сварки проверяют диагонали, углы, расстояния между осями и положение отверстий. Последовательность наложения швов подбирают так, чтобы уменьшить коробление. После сварки геометрию измеряют повторно: нагрев и охлаждение могут изменить форму узла.
Очистка поверхности и защита от коррозии
Перед грунтованием удаляют окалину, ржавчину, масла и сварочные брызги. Абразивная очистка по степени Sa 2½ согласно ISO 8501-1 предусматривает удаление видимых загрязнений с поверхности, хотя отдельные следы могут оставаться в виде пятен или полос. После подготовки наносят грунт и, если этого требуют условия эксплуатации, лакокрасочное покрытие или иной защитный слой. Его состав и толщину задают проектом с учётом влажности, контакта с химическими веществами и температурных перепадов.
Контроль качества и безопасность производства
Проверка размеров, швов и готовых изделий
Готовое изделие сопоставляют с чертежами и спецификацией. Геометрию проверяют измерительным инструментом, шаблонами и контрольными приспособлениями. Визуальный осмотр выявляет подрезы, поры на поверхности, трещины и непровары, выходящие на доступные участки. Для внутренних дефектов применяют ультразвуковой или радиографический контроль, а для поверхностных трещин — капиллярный либо магнитопорошковый метод. Уровни допустимых несовершенств сварных соединений описывает ISO 5817; нужный уровень назначает проектная документация.
Производственные риски и меры защиты
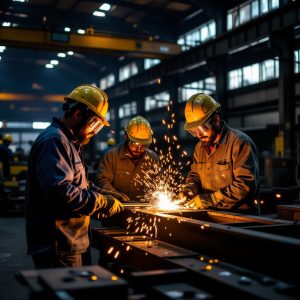
Резка и сварка связаны с искрами, горячими деталями, шумом, дымом и ярким излучением дуги; при механической обработке опасны вращающиеся части и металлическая стружка. Риски снижают ограждениями оборудования, местной вытяжной вентиляцией, средствами защиты глаз, лица, рук и слуха. Для сварочных работ удаляют горючие материалы из зоны искр и предусматривают средства пожаротушения. Перемещение тяжёлых элементов выполняют грузоподъёмными приспособлениями с проверкой креплений и свободной зоны прохода.